

软件

产品


TC4钛合金(Ti-6Al-4V)是一种中等强度的α+β两相钛合金,含有6%(质量分数)的α相稳定元素Al和4%的β相稳定元素V。该合金具有优异的综合性能,包括良好的抗拉性能、耐蚀性及加工成形性能,是航空发动机风扇及压气机盘和叶片等构件的首选材料之一。
然而,TC4钛合金的疲劳性能对表面状态非常敏感,加之钛合金在机械加工过程中导热性较差,加工表面易产生拉应力、微裂纹和刀痕等缺陷,这些表面损伤往往成为疲劳裂纹的优先萌生位置。因此,对钛合金零部件而言,表面完整性控制具有至关重要的工程意义。表面完整性是指表面无损伤或经过强化的表面状态和性能,近年来研究者已将其从机械加工表面推广应用到喷丸、化学热处理等表面改性零部件的评价体系中。
工程上最常用的表面改性技术是喷丸强化,其设备操作简单、成本较低且效率较高。但对于钛合金而言,干喷丸易引发火花导致表层烧伤或弹丸与待喷金属的焊合等问题,因此需要开展湿喷丸研究以避免此类问题。
激光冲击强化(又称激光喷丸、无丸冲击)利用高压等离子体的爆破脉冲作用来强化零部件表层,其设备费用较高且生产效率有待提升,目前主要用于某些关键零部件的局部处理。
低塑性抛光则是利用抛光硬球滚压零部件表面,使表层发生弹塑性变形的同时实现表面光整,这项技术近年来正从实验室走向工程应用。
尽管表面完整性对疲劳性能的研究已有一定积累,但多数研究集中于钢铁黑色金属材料,对钛合金的研究相对较少,尤其是在同一种钛合金上采用多种表面改性技术进行疲劳性能改善效果的对比研究更为稀缺。本文基于系统的实验研究,对比分析了喷丸强化、激光冲击强化和低塑性抛光三种表面改性技术对TC4钛合金表面完整性及旋转弯曲疲劳性能的影响,旨在为这些表面改性技术在航空发动机叶片和盘等构件上的推广应用提供研究基础。
2.1 实验材料
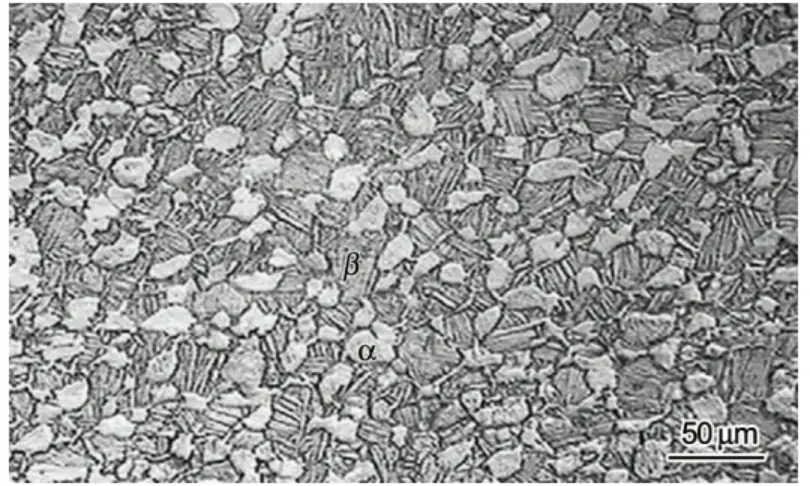
实验材料为TC4钛合金,其化学成分(质量分数,%)为:Al 6.24,V 4.01,Fe 0.20,Si 0.12,C 0.03,N 0.02,H 0.0021,O 0.14,Ti余量。热处理规范为760°C保温2 h,空冷。TC4钛合金在室温下的拉伸性能为:屈服强度σ_0.2 = 860 MPa,抗拉强度σ_b = 940 MPa,延伸率δ = 10%,面收缩率ψ = 24%。微观组织由等轴状的白色初生α相和黑色的转变β组织组成。
2.2 表面改性处理工艺
喷丸强化在全自动化控制的液压式喷丸机上按照HB/Z26-2011进行处理,采用陶瓷丸CZ150作为弹丸,使用液压式湿喷设备以避免干喷丸对钛合金表面的热损伤。喷丸强度为0.2A,覆盖率为200%。
激光冲击强化在Q调频的Nd玻璃激光设备上进行,激光波长λ为1064 nm,采用2 mm × 2 mm的方形光斑,功率密度为10 GW/cm²,覆盖率为200%。
低塑性抛光在CNC控制的数控车床上进行,车床转速为40 r/min,进给量为0.10 mm/r,压力为200 N。低塑性抛光次数N分别取3、5、7、9,以优化工艺参数。
2.3 表征与测试方法
采用Proto LXRD型X射线应力仪按照欧盟标准BS EN 15305-2008测定残余应力,选用的晶面族为{213},衍射采用CuKα靶材,滤波片为Ni,衍射角2θ为142°,采用逐层电解抛光测定残余应力沿深度的分布;利用PS1-M300型MarSurf粗糙度仪测定表面粗糙度;利用HXD-1000型显微硬度仪测量表面层硬度分布,载荷为0.98 N,持续时间15 s;利用JSM-6460扫描电镜(SEM)观察疲劳断口形貌。
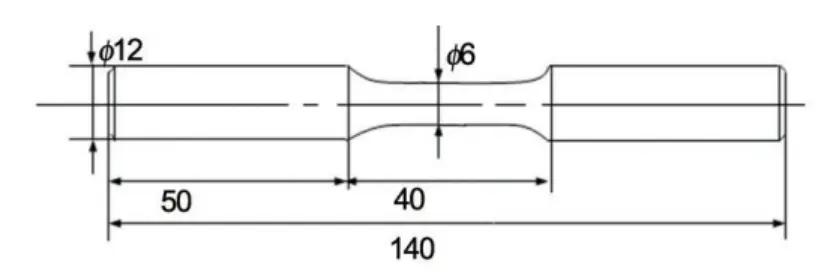
疲劳实验采用HY-10型旋转弯曲疲劳机在室温下进行,频率为50 Hz。在760 MPa应力水平下每组5个试样进行疲劳寿命对比实验,采用升降法测定1 × 10⁷ cyc下的疲劳强度。
3.1 表面形貌与粗糙度
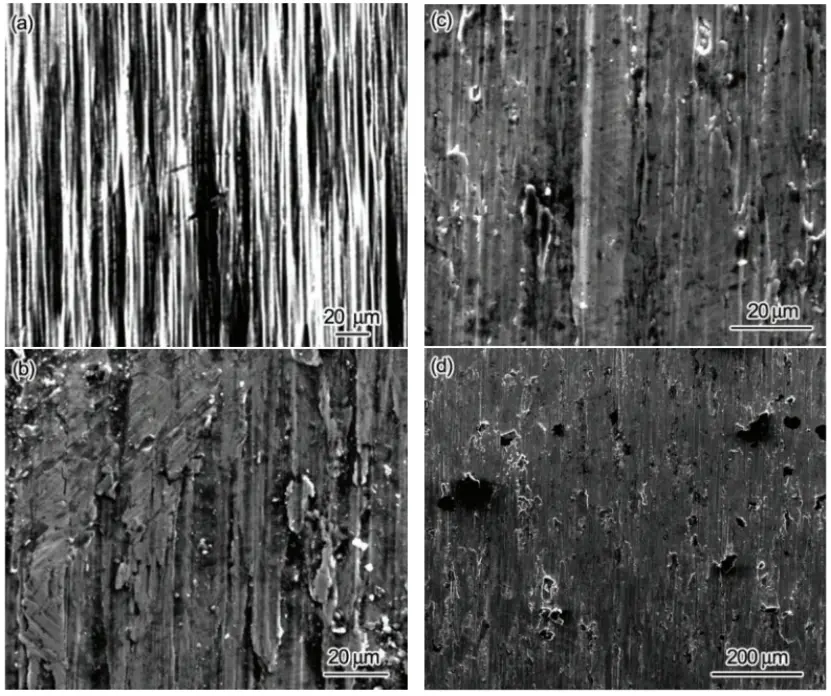
机械加工试样表面存在明显的加工刀痕,表面粗糙度Ra为0.44 μm。低塑性抛光处理后,随着抛光次数的增加,表面粗糙度逐渐降低:N=3时为0.38 μm,N=5时为0.24 μm,N=7时达到最佳状态0.20 μm。然而,当抛光次数增加至N=9时,表面产生了折叠损伤,粗糙度反而增加至0.28 μm。这表明低塑性抛光处理并非次数越多越好,过度的滚压加工会导致表面完整性退化。
喷丸强化和激光冲击强化后试样的表面粗糙度均有所增加,分别为0.82 μm和0.54 μm。喷丸强化粗糙度增加最为显著,这与其在表面形成丸坑的工艺特征直接相关。
3.2 显微硬度
三种表面形变强化改性处理均因表层塑性变形而产生加工硬化效应,使表面显微硬度升高,并逐渐过渡到基体硬度。从加工硬化程度来看,喷丸强化最为明显,低塑性抛光次之,激光冲击强化效果相对最小。然而,与机械加工的参考试样相比,三种处理均表现出一定的加工硬化效应。表面层显微硬度的提高表明疲劳抗力的增加,也意味着表面局部疲劳强度得以提升。
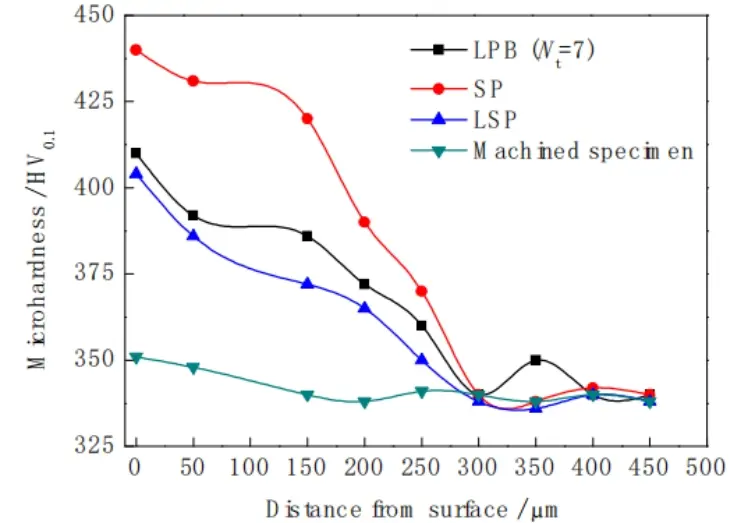
图4:TC4钛合金经机械加工和不同表面改性处理后的显微硬度分布
3.3 残余应力
不同表面改性处理在表层引入了不同的残余应力分布特征。激光冲击强化引入的残余压应力不仅深度大而且数值高,且残余应力分布梯度较为缓和。喷丸强化残余压应力最大值虽与激光冲击强化接近,但表面残余应力有所松弛,数值低于激光冲击强化,且残余压应力深度较浅,应力分布梯度较大。低塑性抛光试样的残余应力分布与喷丸强化类似,但残余应力数值更小、深度更浅,然而其表面粗糙度最小。作为参考对比的机械加工试样,其残余应力数值小、深度浅,对疲劳性能的影响可忽略不计。
残余应力场特征是影响疲劳性能的关键因素之一。激光冲击强化因冲击波压力峰值高、作用时间长,能在更深的范围内引入高幅值残余压应力。喷丸强化则因弹丸多次撞击,表面层发生严重塑性变形,但同时也带来较大的表面粗糙度和可能的表层微损伤。
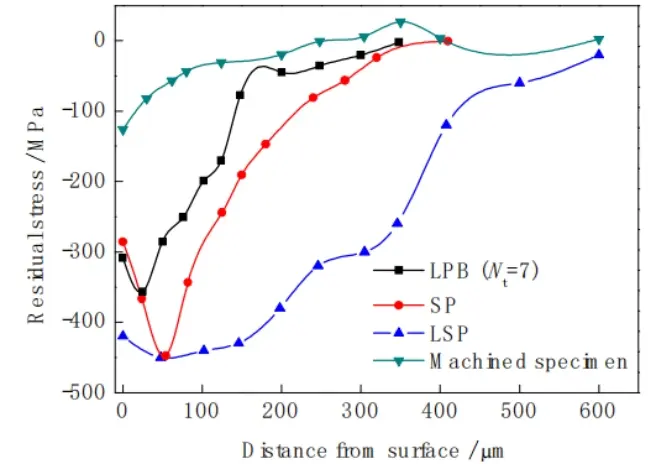
图5:TC4钛合金经机械加工和不同表面改性处理后的残余应力分布
4.1 疲劳寿命
在760 MPa应力水平下,不同表面改性处理试样的旋转弯曲疲劳寿命如表1所示。
表1 TC4钛合金旋转弯曲试样在760 MPa应力下的疲劳寿命
从表中可以看出,三种表面改性处理均可显著提高TC4钛合金的旋转弯曲疲劳寿命。喷丸强化试样的疲劳寿命增益系数(FLPF)达到20.4,而激光冲击强化试样和低塑性抛光试样的FLPF分别高达89.6和99.0。
值得注意的是,在残余应力和表面粗糙度及加工硬化等表面完整性因素的综合作用下,虽然激光冲击强化试样的表面粗糙度比低塑性抛光大,但其残余压应力更高且残余应力场更深,因此表面完整性因素的综合作用使两者的疲劳寿命相近。这表明疲劳性能的提升是残余应力、粗糙度及加工硬化等多因素综合作用的结果,需要从表面完整性的角度进行综合分析。
4.2 疲劳强度
TC4钛合金经机械加工和不同表面改性处理试样的1 × 10⁷ cyc疲劳强度如表2所示。
表2 TC4钛合金的旋转弯曲疲劳强度
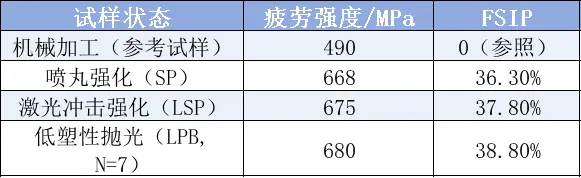
三种表面改性处理均显著提升了TC4钛合金的疲劳强度。喷丸强化试样的疲劳强度增幅(FSIP)为36.3%,激光冲击强化试样为37.8%,低塑性抛光试样为38.8%。三种处理的疲劳强度增幅均接近40%,这与基于位错理论的分析模型预测结果一致。
4.3 疲劳断口特征
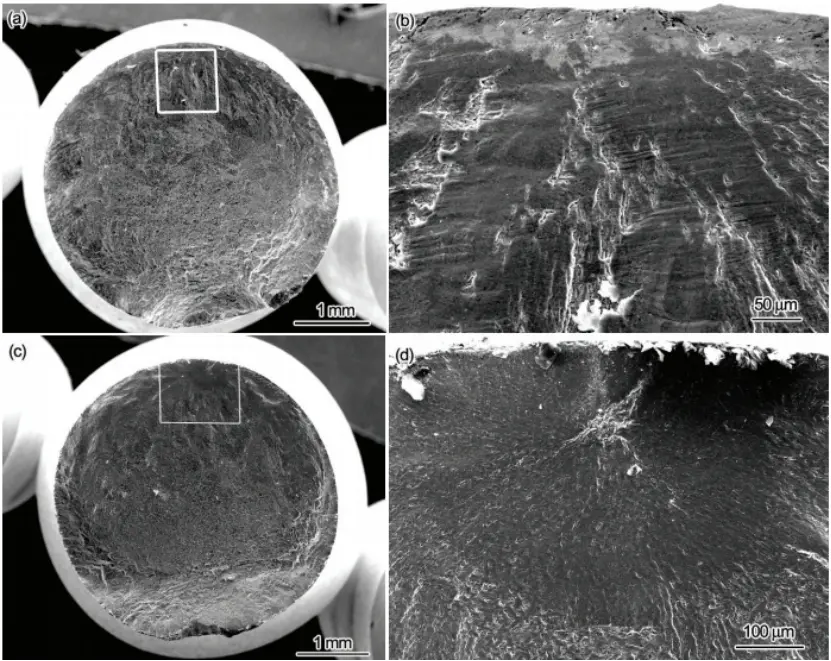
疲劳断口的SEM观察表明,机械加工试样的疲劳裂纹萌生于试样表面,起源于加工刀痕的不连续处。而对于激光冲击强化、喷丸强化和低塑性抛光处理试样,疲劳源则位于表面改性层以下的次表层。
这一转变具有重要的物理意义:表面改性处理使疲劳裂纹从表面萌生转移到表面改性层下的次表层萌生,增加了疲劳裂纹萌生抗力并提高了疲劳强度,这是表面强化改性的核心机制之一。表面强化层通过引入残余压应力、加工硬化和组织细化等多重效应,使表层成为抵抗疲劳裂纹萌生的“屏障”,迫使裂纹在更深处的基体材料中萌生。
5.1 疲劳裂纹萌生的物理过程
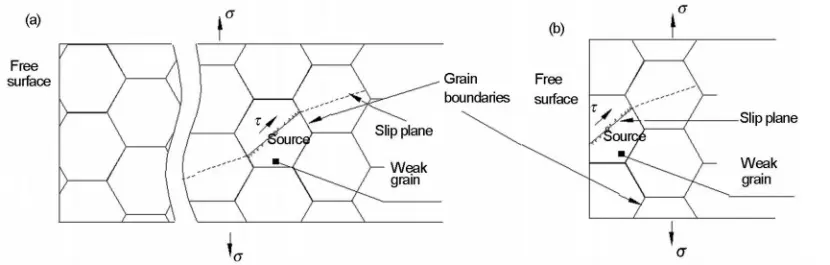
疲劳裂纹萌生的微细观过程可归纳为以下6个阶段:(1)个别晶粒内位错开动,产生微观滑移,或位错在应力集中处汇集;(2)形成包含相当多晶粒或应力集中处周围晶体发生塑性变形产生的细观交变屈服区;(3)在细观交变屈服区中形成应变集中滑移带或位错集中区;(4)在卸载或反向加载情况下,应变集中滑移带或位错集中区出现反向屈服;(5)少数应变集中滑移带内或位错集中区中萌生疲劳初裂纹;(6)在交变载荷作用下,若周围晶粒取向合适,个别疲劳初裂纹扩展进入周围晶粒形成宏观疲劳裂纹。
在这6个过程中,细观交变屈服区的形成是裂纹萌生的关键。对于表面未强化试样,自由表面缺乏晶界的约束,位错运动阻力较小,因此裂纹易于在表面萌生。而经过表面强化后的试样,表层的硬度增加、强度提高,且存在残余压应力,表面不再是裂纹萌生的薄弱区域。
5.2 表面完整性因素的综合作用
表面改性对疲劳性能的影响是多重因素综合作用的结果。残余压应力通过降低外加载荷的平均应力和应力比来延缓裂纹萌生与扩展;加工硬化通过增加位错密度和晶粒细化提高表层材料的屈服强度;表面粗糙度的降低则减少了应力集中源。
然而,这些因素并非总是协同作用。喷丸强化虽然引入了显著的残余压应力和加工硬化效应,但同时也增大了表面粗糙度,可能产生应力集中,过度喷丸甚至可能形成表面微裂纹。因此,表面强化工艺的优化需要在有利因素与不利因素之间寻求最佳平衡。当残余应力、表面粗糙度及加工硬化等因素协调匹配良好时,表面强化改性效果最为显著。
(1)喷丸强化、激光冲击强化和低塑性抛光三种表面改性处理均可显著提高TC4钛合金的旋转弯曲疲劳寿命和疲劳强度。在760 MPa应力水平下,三种处理的疲劳寿命增益系数分别为20.4、89.6和99.0;1×10⁷ cyc疲劳强度分别提升至668、675和680 MPa,增幅分别为36.3%、37.8%和38.8%。
(2)表面改性处理使疲劳裂纹萌生位置发生根本转变:未经处理的机械加工试样疲劳裂纹萌生于表面加工刀痕处,而经表面改性处理的试样疲劳裂纹位于表面强化层下的次表层。这一转变是疲劳强度提升的核心机制。
(3)残余应力、表面粗糙度和加工硬化等表面完整性参数对疲劳性能均起一定作用。其中,残余压应力对TC4钛合金疲劳性能的影响尤为重要。表面强化工艺的优化需要综合考虑各因素的协同与制约关系。
免责声明:本文系网络转载或改编,未找到原创作者,版权归原作者所有。如涉及版权,请联系删
 技术文档
 推荐好文


 155-2731-8020