

软件

产品


能简单概括一下自定义释放槽吗?
自定义释放槽就是在钣金折弯的拐角处“切掉一块肉”,给材料变形留出空间,防止折弯时材料挤在一起导致模型报错。
我想学习一下sw中的自定义释放槽。
我们来系统学习一下 SolidWorks 中的自定义释放槽。它不仅是解决建模报错的“杀手锏”,更是连接虚拟设计与现实制造的“工艺桥梁”。
释放槽(Relief),在钣金加工中常被称为“工艺孔”或“止裂槽”。它的核心作用是防止材料撕裂。
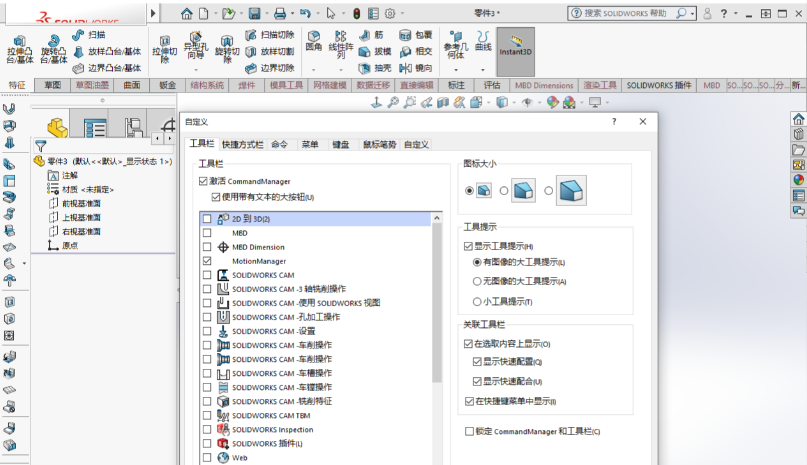
在创建边线法兰或使用“转换到钣金”功能时,SolidWorks 提供了三种主要的释放槽类型供你选择:
类型
形状特征
适用场景
备注
矩形
直角矩形缺口
最常用,加工简单,适用于大多数标准折弯。
默认长宽比通常为 2:1(长:宽)。
矩圆形
矩形+半圆缺口
应力分布更均匀,常用于高应力或美观要求高的场合。
比矩形释放槽更圆滑,不易产生应力集中点。
撕裂形
细长切口
用于非精密加工或焊接件,通常不切除材料,仅做撕裂处理。
注意:这种槽口在实际加工中可能难以实现,且容易产生毛刺,不建议在精密钣金件中使用。
你这次成功的关键在于调整了释放槽的尺寸。在 SolidWorks 中,释放槽的大小由以下参数控制:
结合你这次的经验,总结一下使用策略:
自定义释放槽是 SolidWorks 钣金设计中一个“以退为进”的策略。通过主动切除一小块材料,换来了整个模型的顺利生成和展开。记住这个核心公式:释放槽尺寸 = 比例 × 板厚,下次再遇到报错,你就知道该调整哪个参数了。
免责声明:本文系网络转载或改编,未找到原创作者,版权归原作者所有。如涉及版权,请联系删
 技术文档
 推荐好文


 155-2731-8020