

软件

产品


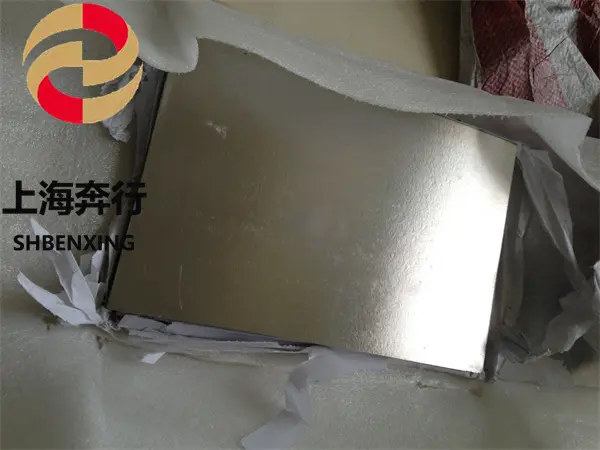
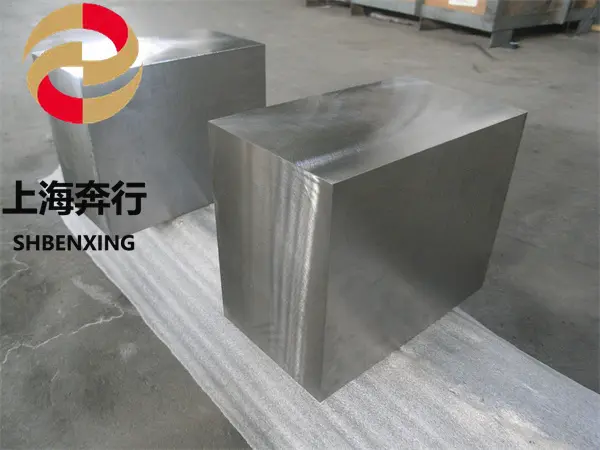
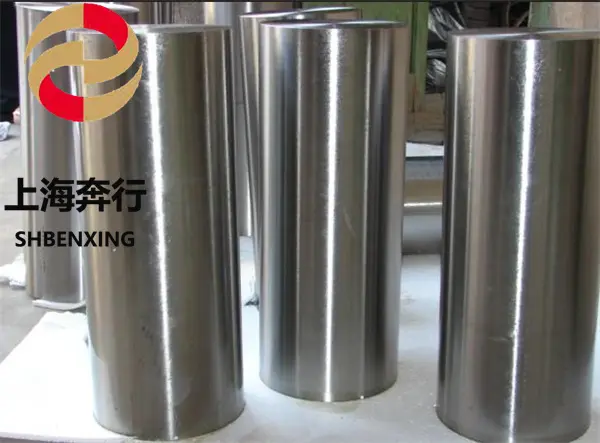
TC4钛合金(即 Ti-6Al-4V,国际通用牌号,中国牌号 TC4,俄罗斯牌号 BT6)是目前全球应用最广泛的 α+β 型双相钛合金,因其高强度、低密度、优异耐腐蚀性与良好生物相容性,被广泛用于航空航天、医疗植入、化工设备及高端制造领域。
核心性能亮点
高强度与轻量化:抗拉强度达 895–1100 MPa,密度仅约 4.43 g/cm³,比强度远超钢材,是航空结构减重的核心材料。
耐腐蚀性强:在海水、盐雾、酸碱环境中腐蚀速率低于 0.001 mm/年,耐蚀性为不锈钢的10倍以上。
生物相容性佳:符合ISO 5832-3医用标准,广泛用于人工髋关节、膝关节、牙科种植体等长期植入器械。
可热处理强化:通过固溶+时效处理可将强度提升至1100 MPa以上,满足高应力工况需求。
工作温度范围宽:可在 -100℃ 至 550℃ 环境下长期稳定使用,适用于极端温差场景。
化学成分(典型值)
表格
元素 含量
Ti(钛) 余量
Al(铝) 5.5–6.8%
V(钒) 3.5–4.5%
Fe(铁) ≤0.30%
O(氧) ≤0.20%
C(碳) ≤0.10%
N(氮) ≤0.05%
H(氢) ≤0.015%
铝作为α相稳定元素提升强度与耐热性,钒作为β相稳定元素改善塑性和可加工性,低杂质控制防止材料脆化。
主要应用领域
航空航天
用于飞机发动机压气机叶片、起落架支撑肋、机身框架、火箭壳体及航天器压力容器。例如F-15战斗机中钛合金用量达34%,主要为TC4。
医疗植入
作为骨科和牙科植入物首选材料,因其弹性模量接近骨骼(约110 GPa),可减少“应力屏蔽”效应,延长植入寿命。
化工与海洋工程
制造耐腐蚀阀门、泵体、热交换器及舰船推进系统承力构件,在强腐蚀环境下寿命比不锈钢延长5–8倍。
高端装备制造
应用于3D打印复杂结构件、超音速飞行器结构件、氢燃料电池双极板等领域。
加工与制造建议
铸造:推荐真空自耗电弧熔炼(VAR)或电子束冷床熔炼(EBCHM),浇注温度1600–1700℃,需氩气保护。
机械加工:属难加工材料,导热性差易粘刀,建议使用硬质合金或金刚石涂层刀具,切削速度控制在30–60 m/min。
焊接:推荐TIG焊、激光焊或电子束焊,预热150–300℃ 以防冷裂纹,焊后建议进行去应力退火。
增材制造:适用于激光选区熔化(SLM)、电弧增材(WAAM)等3D打印技术,可制造复杂结构件。中国科学院金属研究所开发的NAMP后处理技术可显著提升3D打印TC4的抗疲劳性能。
免责声明:本文系网络转载或改编,未找到原创作者,版权归原作者所有。如涉及版权,请联系删
 技术文档
 推荐好文


 155-2731-8020